


- Главная
- Блог
- Справочник
- Renishaw OTS-AA: паспорт, характеристики и инструкция по подключению
Renishaw OTS-AA: паспорт, характеристики и инструкция по подключению
Контроль состояния и длины инструмента на обрабатывающем центре — задача, от которой напрямую зависит качество деталей и целостность шпинделя при обломе фрезы или сверла. Renishaw OTS-AA — один из самых распространённых оптических датчиков для этой задачи, но при заказе и подключении часто путают версии (AA, 1/2 AA, модулированный и «традиционный» сигнал), а паспортные данные разбросаны по разным документам производителя. В статье собраны ключевые сведения из технической документации Renishaw и практические рекомендации по монтажу и обслуживанию датчика.
- Что такое Renishaw OTS-AA и для чего он нужен
- Принцип работы оптического датчика контроля инструмента
- Технические характеристики и комплектация
- Варианты исполнения: OTS-AA, OTS 1/2 AA и их отличия
- Монтаж и подключение к системе ЧПУ
- Настройка и калибровка перед началом работы
- Типичные неисправности и обслуживание
- Заключение
Что такое Renishaw OTS-AA и для чего он нужен
OTS (Optical Tool Setting) — это стационарный датчик контроля инструмента, который устанавливается в рабочей зоне станка и служит для двух основных задач: измерения фактической длины и диаметра инструмента после установки в шпиндель, а также контроля целостности режущей кромки — обнаружения обломанного сверла, фрезы или метчика непосредственно в процессе обработки. Индекс «AA» в обозначении указывает на оптическую передачу сигнала с модуляцией — датчик передаёт данные приёмнику через инфракрасный канал без проводного соединения между стилусом и стойкой ЧПУ, что упрощает монтаж на подвижных частях станка.
В отличие от контактных щуповых систем измерения детали, OTS-AA работает по принципу прерывания оптического луча: инструмент физически пересекает тонкий пучок света между излучателем и приёмником внутри корпуса датчика, и момент прерывания фиксируется как точка касания. Это делает измерение бесконтактным для самого стилуса и практически исключает механический износ чувствительного элемента, характерный для контактных щупов с рубиновым наконечником.
Такие датчики применяют на фрезерных и многоцелевых станках с ЧПУ, где важно автоматически корректировать коррекцию на инструмент и своевременно останавливать цикл при поломке резца, не дожидаясь брака партии. Подробнее о логике коррекции длины и радиуса инструмента можно посмотреть в статье о коррекции на инструмент G41/G42.
Принцип работы оптического датчика контроля инструмента
Конструктивно OTS-AA состоит из корпуса с оптической парой «излучатель — приёмник», разнесённой П-образной скобой, и защитного экрана, предотвращающего засветку луча стружкой и СОЖ (смазочно-охлаждающей жидкостью). Инструмент, вращающийся в шпинделе, опускается в зону луча по программируемому циклу измерения; в момент пересечения луча кромкой формируется сигнал, который датчик модулирует и передаёт по оптическому каналу на приёмник OMI (Optical Machine Interface), установленный, как правило, внутри или вблизи корпуса станка.
Модулированный сигнал (обозначение «AA» либо цифровой индекс в паспорте) отличается от «традиционного» немодулированного тем, что несущая частота кодируется дополнительно — это повышает помехозащищённость канала в условиях сильных электромагнитных наводок от приводов и преобразователей частоты. Именно поэтому большинство современных поставок Renishaw идёт именно в модулированном исполнении, а «традиционный сигнал» встречается на более старых станках и требует совместимого приёмника.
Результат измерения передаётся в контроллер ЧПУ через макрос или встроенный цикл (в зависимости от производителя стойки — Fanuc, Siemens, Heidenhain), который сравнивает измеренное значение с ожидаемым и либо корректирует таблицу инструмента, либо формирует аварийный сигнал об обломе. Общие принципы работы контактных измерительных систем Renishaw в станочных циклах разобраны в статье о контактных измерительных системах для производственных станков.
Технические характеристики и комплектация
Паспортные параметры OTS-AA зависят от конкретной модификации, но общий диапазон значений, заявленный производителем, стабилен по линейке. Ниже сведены ориентировочные характеристики — для конкретной партии уточняйте точные цифры по паспорту, приложенному к датчику, либо по руководству станка.
| Параметр | Значение (ориентировочно) |
|---|---|
| Тип сигнала | Оптический, модулированный (AA) |
| Принцип измерения | Прерывание луча кромкой инструмента |
| Стилус | Квадратный, сменный, устойчивый к загрязнению |
| Класс защиты | Соответствует условиям цеха с СОЖ (уточняйте по паспорту) |
| Питание | Через оптический приёмник/интерфейс OMI |
| Совместимость | Стойки Fanuc, Siemens, Heidenhain при наличии соответствующего макроса цикла измерения |
Комплект поставки датчика обычно включает сам корпус OTS, стилус (может поставляться отдельно как быстроизнашиваемая деталь) и, если заказан комплексно, оптический приёмник OMI с кабелем. При заказе стоит сразу уточнить длину кабеля приёмника, поскольку она влияет на схему прокладки внутри станины.
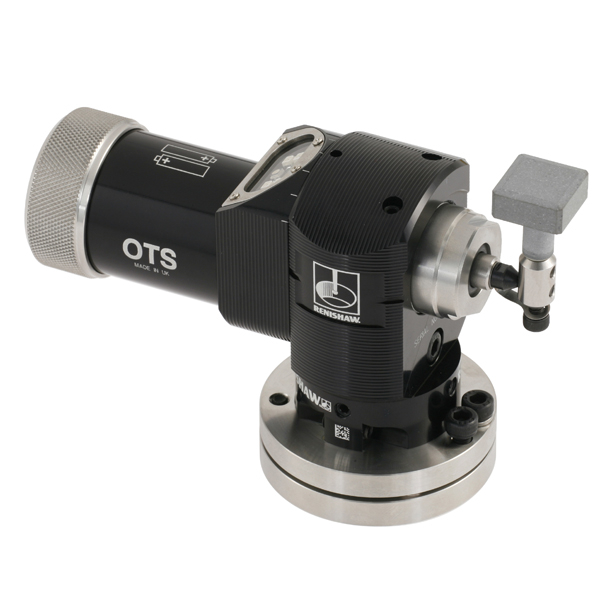
Базовое исполнение OTS-AA с квадратным стилусом для измерения длины, диаметра и контроля обломов инструмента на фрезерных станках с ЧПУ.
Варианты исполнения: OTS-AA, OTS 1/2 AA и их отличия
Линейка Renishaw включает несколько модификаций датчиков контроля инструмента, различающихся габаритами корпуса и, соответственно, геометрией зоны измерения:
- OTS-AA — полноразмерный корпус, стандартный вариант для большинства фрезерных и многоцелевых станков со средним и крупным рабочим объёмом.
- OTS 1/2 AA — уменьшенная («половинная») версия корпуса того же принципа работы, применяется в станках с ограниченным пространством в рабочей зоне, где полноразмерный корпус физически не помещается или мешает автоматической смене инструмента.
- OLP40 — датчик с иным принципом сигнала (по таймеру, а не по модуляции луча), встречается как в модулированном, так и в «традиционном» исполнении, ближе к семейству датчиков измерения детали, но может использоваться и для контроля инструмента в некоторых конфигурациях.
Выбор между полноразмерным и «половинным» корпусом определяется исключительно свободным местом на столе или в зоне обработки — электрические и программные параметры цикла измерения у обеих версий совпадают. Ошибка в выборе габарита корпуса — частая причина, по которой датчик заказывают повторно уже после монтажа, поэтому перед заказом стоит замерить фактическое свободное пространство в рабочей зоне станка.
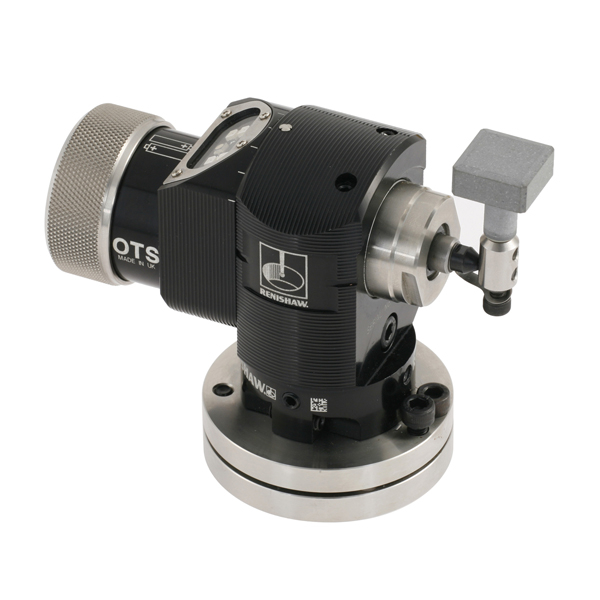
Уменьшенный корпус для станков с ограниченным пространством в зоне обработки, тот же принцип измерения, что и у полноразмерного OTS-AA.
Монтаж и подключение к системе ЧПУ
Монтаж датчика начинается с выбора места установки: зона должна быть доступна для инструмента на всех используемых длинах и при этом защищена от прямого попадания струи СОЖ и обильной стружки. Корпус крепится на жёсткое основание (кронштейн станины или стол), исключающее вибрацию — любое смещение корпуса относительно нулевой точки станка после калибровки приводит к систематической погрешности измерения.
Порядок подключения обычно включает следующие этапы:
- Механическая установка корпуса OTS-AA и его выравнивание относительно оси шпинделя.
- Монтаж оптического приёмника OMI в зоне прямой видимости с датчиком, без препятствий из металлических ограждений.
- Прокладка кабеля от приёмника к блоку интерфейса и далее к стойке ЧПУ по существующей кабельной трассе станка.
- Настройка цикла измерения в управляющей программе или через встроенный макрос производителя стойки.
- Проверочный прогон с эталонным инструментом известной длины и диаметра.
Комплекты, где щуп касания детали (OMP) и датчик контроля инструмента (OTS) поставляются вместе с одним приёмником OMI, удобны тем, что оптический канал заранее согласован по частоте модуляции — это исключает конфликты сигналов при одновременной работе двух систем на одном станке.
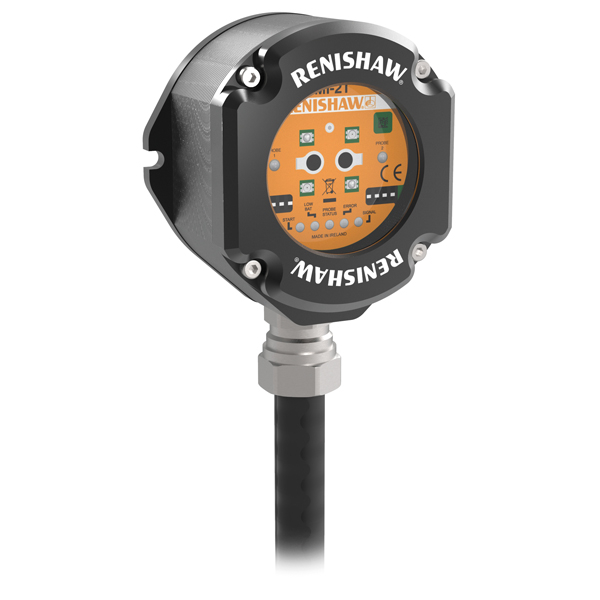
Готовый комплект для одновременной работы щупа измерения детали и датчика контроля инструмента на одном оптическом канале.
Настройка и калибровка перед началом работы
После механического монтажа необходимо привязать координаты датчика к системе координат станка. Для этого используют инструмент известной, заранее измеренной вне станка длины и диаметра — так называемый калибровочный инструмент. Порядок действий, общий для большинства макросов Renishaw:
- Установить калибровочный инструмент в шпиндель.
- Запустить цикл первичного касания луча на низкой скорости подачи, чтобы зафиксировать положение датчика в координатах станка.
- Сохранить полученное смещение (offset) в параметрах цикла или в таблице инструментов ЧПУ.
- Провести контрольное измерение серийным рабочим инструментом и сравнить результат с эталонными значениями по штангенинструменту или на инструментальном микроскопе.
Точность повторных измерений напрямую зависит от чистоты стилуса и защитного экрана датчика — налёт масляного тумана или мелкой алюминиевой стружки на оптических окнах искажает момент срабатывания луча. Рекомендуется включить проверку и чистку оптических поверхностей OTS в регламент планового ТО наравне с обслуживанием контактных щупов; общие принципы такого обслуживания описаны в статье о сокращении наладки ЧПУ с помощью инструментального щупа.
Типичные неисправности и обслуживание
Большинство отказов OTS-AA в эксплуатации связано не с электроникой датчика, а с внешними факторами — загрязнением оптики, механическим смещением корпуса или потерей оптической видимости между датчиком и приёмником. Ниже — характерные ситуации и их причины.
| Симптом | Вероятная причина |
|---|---|
| Цикл измерения выдаёт нестабильные результаты | Загрязнение оптических окон датчика или стилуса СОЖ и стружкой |
| Отсутствие сигнала касания | Нарушена прямая видимость между OTS и приёмником OMI, либо разряжен/повреждён кабель приёмника |
| Систематическая ошибка измерения по одной оси | Смещение корпуса датчика после механического удара или недостаточной жёсткости крепления |
| Ложное срабатывание обрыва инструмента | Электромагнитные помехи от соседних приводов при использовании немодулированного («традиционного») сигнала вместо AA |
При регулярном ложном срабатывании на станках с мощными приводами и преобразователями частоты рекомендуется переходить именно на модулированное исполнение AA — оно устойчивее к наводкам, чем «традиционный» сигнал старых версий датчиков. Общий разбор типичных отказов оптических датчиков Renishaw и способов их устранения приведён в статье «Ошибки Renishaw: причины, неисправности, как устранить».
Если после чистки и проверки крепления датчик продолжает выдавать нестабильные результаты, стоит проверить приёмник OMI и линию питания отдельно — иногда причина в блоке интерфейса, а не в самом оптическом корпусе. Комплектные наборы с проверенной парой «датчик — приёмник» снижают риск таких несогласованностей уже на этапе поставки.
Датчик с сигналом по таймеру — рассматривается как альтернатива OTS-AA при подборе совместимого приёмника под конкретную стойку ЧПУ.
FAQ: частые вопросы
Чем OTS-AA отличается от OTS 1/2 AA?
Оба датчика работают по одному принципу — прерыванию оптического луча инструментом, но OTS 1/2 AA имеет уменьшенный корпус для установки в станках с ограниченным пространством в рабочей зоне. Электрические и программные параметры цикла измерения у них совпадают.
Можно ли подключить OTS-AA к старому приёмнику без поддержки модуляции?
Нет, модулированный сигнал AA требует совместимого приёмника OMI с поддержкой модуляции. При старом приёмнике, рассчитанном на «традиционный» сигнал, потребуется либо замена приёмника, либо заказ датчика в немодулированном исполнении.
Как часто нужно чистить оптические окна датчика?
Периодичность зависит от интенсивности использования СОЖ и объёма стружки в зоне обработки — на практике чистку включают в регламент ежедневного или еженедельного ТО, уточняйте интервал по руководству вашего станка.
Что делать, если датчик выдаёт систематическую ошибку измерения по одной оси?
В первую очередь проверьте жёсткость крепления корпуса датчика — смещение после механического удара даёт именно такую картину. После проверки крепления повторите калибровку с эталонным инструментом.
Можно ли использовать OTS-AA и щуп измерения детали на одном приёмнике?
Да, при использовании комплектов Renishaw, где OTS и щуп типа OMP согласованы по частоте модуляции и подключаются к одному приёмнику OMI, это штатная конфигурация.
Где скачать даташит и руководство
Вы можете скачать официальный даташит и руководство по эксплуатации Renishaw OTS-AA на сайте «Эффективное производство».
Скачать паспорт (PDF) Первоисточник: Renishaw
Заключение
Renishaw OTS-AA остаётся одним из наиболее надёжных решений для автоматического контроля длины, диаметра и целостности инструмента на станках с ЧПУ, при условии правильного выбора габарита корпуса, согласованного приёмника и регулярного обслуживания оптических поверхностей. Ключевая ошибка при заказе — путаница между модулированным и традиционным сигналом, а также между полноразмерным и уменьшенным корпусом, что приводит к несовместимости с уже установленным приёмником или к невозможности механической установки.
Если вы не уверены, какая именно версия датчика установлена на вашем станке или какой приёмник ей соответствует, специалисты ООО «Эффективное производство» помогут подобрать точный аналог по артикулу, проверить совместимость с текущей стойкой ЧПУ и организовать поставку комплекта с гарантией.
Связанные материалы
Читайте также


